
Шип, паз и замок: как детали сами собирают металлоконструкцию
Хорошая металлоконструкция ведёт себя на сборочном столе как конструктор: детали сами подсказывают, куда им встать. Шип входит в паз, выступ упирается в ограничитель, перепутать правую и левую стойку невозможно. Такая геометрия сокращает разметку и число прихваток, а результат меньше зависит от того, кто сегодня стоит у сварочного поста.
И сборочную логику закладывают ещё на раскрое: лазерный станок для резки труб за один установ формирует торец детали, монтажные пазы, ответные выступы и разметочные метки.
Соединение, которое знает своё место
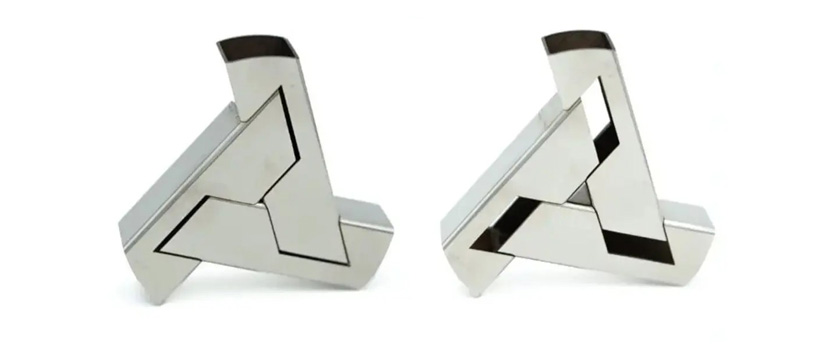
Самопозиционирующимся называют соединение, форма которого ограничивает взаимное смещение деталей еще до сварки. Простейший вариант – шип и паз: выступ одной трубы входит в прорезь другой.
Используют и более сложные решения:
- несколько шипов с разным шагом, чтобы деталь нельзя было установить наоборот;
- упорный выступ, задающий глубину вставки;
- фигурный паз или «ключ», исключающий ошибочную ориентацию;
- замок, который временно удерживает детали, пока сварщик берёт горелку.
Часть функции сварочного приспособления выполняет сама деталь. Это выручает в рамах, стойках, ограждениях и другой продукции из трубного профиля.
Откуда берется экономия времени
По обычной технологии элемент нужно отмерить, выставить по угольнику, зажать и только потом прихватить. На повторяющихся узлах подготовка съедает заметную часть смены.
Шип и паз убирают из этой цепочки первые три шага. Деталь садится в заданное место, остаётся проверить размер и поставить прихватку. Асимметричный паз заодно защищает от пересорта: правая стойка не встанет на место левой.
Экономия проявляется и на квалификации: собрать узел по пазам может сборщик с меньшим опытом, чем требуется для разметки по чертежу.
Почему нулевой зазор не работает
Частая ошибка – нарисовать шип и паз одного размера и ждать идеальной посадки. На стык влияет сразу несколько факторов:
- Ширина реза
- Состояние кромки
- Фактическая толщина стенки
- Овальность и скручивание профиля
- Толщина будущего покрытия.
Зазор подбирают под материал, процесс и нужный характер посадки: для свободной ручной сборки один запас, для тугой фиксации – другой. Оцинковка и порошковая окраска добавляют слой, который тоже закладывают в чертеж.
Отдельная деталь – продольный шов трубы. Внутренний валик может помешать вставке или попасть в зону паза, поэтому его ориентацию задают заранее.
Когда замок начинает мешать
Не каждый стык стоит превращать в металлический пазл. Избыток фиксирующих элементов переопределяет сборку: небольшое отклонение размеров и детали уже не сходятся без усилия.
Удачный узел фиксирует только то, что важно. Один элемент задаёт положение, другой – глубину, остальным направлениям оставляют технологический запас.
Есть и прочностное ограничение. Любой вырез уменьшает сечение, поэтому геометрию соединения нужно согласовывать с расчетом конструкции.
Где этот прием особенно полезен
Самопозиционирование хорошо работает на повторяющихся изделиях: каркасах оборудования, стеллажах, мебельных основаниях, ограждениях, фермах и сварных рамах.
Один удачно спроектированный паз экономит немного времени. В партии из сотен изделий эта экономия превращается в часы, которые раньше уходили на разметку, выставление и фиксацию. Плюс – повторяемость: чем меньше решений принимается «на глаз», тем стабильнее геометрия партии.
Соединение проектируют до раскроя
Шипы, пазы и замки лучше проектировать одновременно со всей конструкцией. Нужно заранее понимать направление сборки, доступ сварочной горелки, необходимый зазор, расположение шва трубы и порядок прихваток.
Самопозиционирование не отменяет контроль размеров и не защищает от сварочных деформаций. Но продуманная геометрия делает сборку предсказуемой: детали не приходится ловить рулеткой и угольником – у каждой уже есть своё место.

Добавить комментарий